
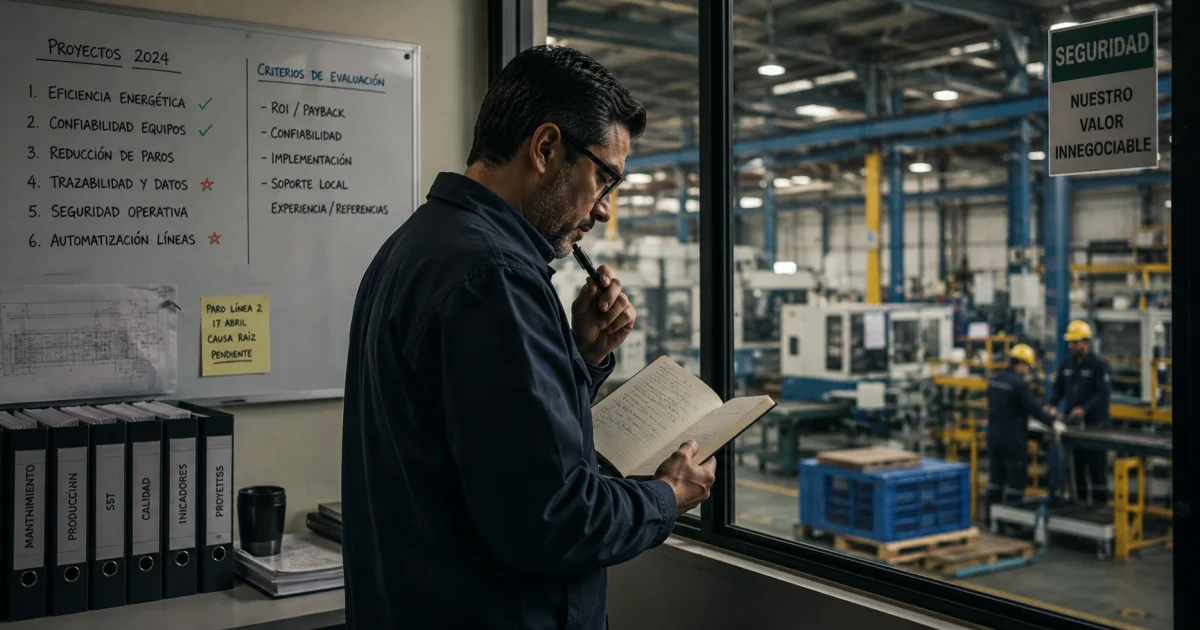
Hay una pregunta que cualquier equipo comercial B2B industrial en México debería poder responder antes de entrar a una primera reunión con un director de planta: ¿qué está pensando esta persona cuando nos escucha por primera vez? No en abstracto. No como arquetipo. Como individuo concreto con una agenda operativa llena, una planta que no puede parar y una historia personal de proveedores que prometieron y no entregaron. El perfil comprador industrial México director de planta no es un personaje de presentación de ventas. Es una persona con lógica propia, señales propias y un umbral de confianza que la mayoría de los equipos comerciales no logra cruzar porque llegan con el mensaje equivocado al momento equivocado del ciclo.
Este artículo no es un manual de ventas. Es un retrato operativo: quién es ese decisor, cómo construye criterio, qué lee, qué lo mueve y qué revela sobre su proceso de decisión lo que elige no decir en una sala de reuniones.
Quién es el director de planta como decisor de compra: perfil real, no arquetipo de marketing
El director de planta en una empresa industrial mexicana —manufactura discreta, procesamiento, ensamble, logística de almacén— ocupa una posición que los equipos de marketing B2B frecuentemente malinterpretan. No es el usuario final de lo que compra, pero tampoco es el decisor presupuestal con autoridad total. Es el nodo técnico de la decisión: el que valida si la solución es operativamente viable antes de que el comité de compras o la dirección general la apruebe.
Su perfil real tiene matices que los arquetipos de buyer persona simplifican hasta hacerlos inutilizables. Tiene entre 38 y 52 años. Viene de ingeniería —industrial, mecánica, química, en función del sector— y lleva entre ocho y dieciocho años en operaciones. No llegó al cargo por habilidades comerciales ni por liderazgo carismático: llegó porque resuelve problemas antes de que escalen y porque conoce la planta con una granularidad que ningún proveedor externo va a tener en la primera reunión, ni en la quinta.
Tiene autoridad para rechazar proveedores. No siempre tiene autoridad para aprobarlos. Esa asimetría define su comportamiento en el ciclo de compra: puede frenar un proceso unilateralmente; para avanzarlo, necesita construir consenso hacia arriba. Eso lo hace conservador en sus evaluaciones, pero no por aversión al cambio — por racionalidad institucional. Un error en la elección de proveedor lo afecta a él directamente: si la implementación falla, la planta para, y él es el responsable.
Su relación con el tiempo también es específica. No tiene espacios libres en el calendario para reuniones exploratorias. Si acepta una reunión con un proveedor nuevo, ya tomó una microdecisión: considera que el problema es lo suficientemente relevante para invertir noventa minutos en evaluarlo. Pero esa apertura inicial no significa urgencia. En ciclos de decisión de compra industrial que pueden extenderse de seis a dieciocho meses, el director de planta puede estar en evaluación paralela durante meses sin que el equipo de ventas lo perciba como avance real.
Su stack informacional: qué lee, qué formatos consume y dónde busca referencias antes de evaluar un proveedor
Esta es la sección que la mayoría de los equipos de marketing B2B industrial desconoce o subestima, y es donde se construye o se pierde la posibilidad de ser considerado antes de la primera reunión.
El director de planta no llega a un proveedor por un anuncio. Llega por una referencia de un par, por una solución específica que buscó activamente después de enfrentar un problema concreto, o por presencia sostenida en los canales donde él ya está. Y esos canales no son los que la mayoría de las agencias de marketing B2B priorizan.
Sus fuentes de información primarias en México incluyen:
- Publicaciones sectoriales especializadas: revistas como Manufactura, Industria Alimentaria, Énfasis Logística o Mundo HVACR, según el sector. Las lee de forma selectiva — no las consume completas, sino que escanea títulos, se detiene en análisis técnicos y lee completo cuando el problema descrito es el suyo.
- Asociaciones industriales: CANACINTRA, CONCAMIN, ANPACT, CÁMARA NACIONAL DE LA INDUSTRIA DEL HIERRO Y EL ACERO, entre otras, dependiendo del sector. Las asociaciones funcionan como red de validación de pares, no como fuente editorial. Cuando quiere saber si un proveedor es confiable, pregunta en ese ecosistema antes de buscar en Google.
- Ferias y exposiciones técnicas: EXPO MANUFACTURA en Monterrey, ANPIC, PLASTIMAGEN, la feria sectorial específica de su industria. Asiste con agenda propia: tiene dos o tres problemas activos y evalúa proveedores en función de si tienen algo concreto que aportar a esos problemas. No va a explorar — va a confirmar o descartar.
- LinkedIn con un filtro muy selectivo: sigue a ingenieros y directores de operaciones, no a consultores de marketing. Si consume contenido ahí, es contenido técnico producido por personas que claramente conocen la operación desde adentro — no artículos de tendencias globales adaptados al mercado latinoamericano.
- Webinars y capacitaciones técnicas: especialmente los organizados por proveedores de software industrial (SAP, Rockwell, Siemens), fabricantes de equipos o cámaras industriales. El formato largo no le incomoda si el contenido justifica el tiempo.
Lo que rara vez consume: casos de éxito genéricos de agencias de marketing, contenido de tendencias sobre «el futuro de la manufactura 4.0» sin aplicación operativa concreta, y cualquier pieza que lea como material de ventas disfrazado de contenido educativo. Tiene el radar muy calibrado para detectar esa diferencia.

Las objeciones más frecuentes del jefe de operaciones en cada etapa del ciclo de decisión industrial
Las objeciones del director de planta no se distribuyen uniformemente a lo largo del ciclo de compra. Tienen lógica de etapa: lo que lo frena en el mes dos es estructuralmente diferente de lo que lo frena en el mes diez. Confundir las objeciones entre etapas es uno de los errores más costosos que cometen los equipos comerciales en ciclos largos.
Etapa de reconocimiento del problema (meses 1-3): La objeción no es hacia el proveedor — es hacia la prioridad. «Esto es importante, pero no es urgente todavía.» El director de planta tiene quince problemas activos. El que un proveedor externo está intentando resolver ocupa el puesto ocho en su lista interna. La fricción aquí no es de credibilidad: es de competencia por atención. El equipo comercial que logra conectar su solución con el problema que sí está en el puesto uno o dos avanza; el que intenta convencer de que el problema ocho debería subir de posición, no.
Etapa de evaluación de opciones (meses 3-8): Aquí aparecen las objeciones técnicas reales. «¿Cómo se integra esto con nuestro sistema actual?» «¿Qué pasa durante la implementación si hay una parada no programada?» «¿Quién es el interlocutor técnico de su lado cuando hay un problema a las dos de la madrugada?» Estas preguntas no son retóricas: son diagnósticas. El director de planta está evaluando si el proveedor entiende la realidad operativa de una planta que no puede permitirse tiempo de inactividad no planificado. Un respuesta vaga en esta etapa no se recupera.
Etapa de validación interna (meses 8-14): La objeción se traslada hacia arriba. «Necesito que esto pase por el comité de compras.» «El área de finanzas quiere ver el análisis de retorno.» «Dirección general quiere conocer al equipo antes de firmar.» El director de planta ya está convencido o casi convencido — el cuello de botella es institucional. El proveedor que en esta etapa no ayuda a construir el argumento interno para los decisores financieros y ejecutivos que aún no están en la conversación, pierde el deal por omisión.
Etapa de cierre (meses 14-18): La objeción más frecuente aquí es sobre las condiciones del contrato y el soporte postventa. «¿Qué garantiza que el nivel de servicio que me prometieron en la etapa de evaluación se mantiene después de que firmamos?» No es desconfianza abstracta: es una historia concreta de proveedores que entregaron durante el proceso de venta y desaparecieron después. Esta objeción no se resuelve con argumentos — se resuelve con evidencia: referencias reales, métricas de soporte documentadas, acuerdos de nivel de servicio específicos.
El lenguaje técnico exacto que usa para describir el problema que tu empresa resuelve
Este es probablemente el elemento más subestimado en la preparación comercial para ciclos de venta industrial. El perfil comprador industrial México director de planta tiene un vocabulario técnico propio para describir los problemas que enfrenta, y ese vocabulario rara vez coincide con la terminología que los equipos de ventas y marketing usan para describir la solución que ofrecen.
Esa brecha de lenguaje no es trivial: cuando un comprador técnico escucha a un vendedor usar términos que no corresponden exactamente a cómo él vive el problema, registra una señal de alarma. No necesariamente lo dice. Pero lo registra.
Algunos ejemplos del lenguaje que usa el director de planta en México para describir problemas que los proveedores de soluciones industriales suelen enmarcar con terminología diferente:
- Cuando habla de ineficiencia operativa, no dice «ineficiencia operativa.» Dice: «estamos tirando turnos,» «el rendimiento de línea no cuadra,» «los operadores paran la máquina por algo que debería poder resolverse sin escalar.»
- Cuando habla de visibilidad de datos, no dice «visibilidad de datos en tiempo real.» Dice: «me entero de los problemas cuando ya pasaron,» «el reporte que me da el sistema no me dice qué hacer, solo qué pasó,» «tengo que cruzar cuatro hojas de Excel para saber cuánto produje ayer.»
- Cuando habla de mantenimiento, no dice «mantenimiento predictivo.» Dice: «estamos apagando incendios,» «si esperamos a que falle, ya perdimos el turno,» «el equipo aguanta, pero no sé hasta cuándo.»
- Cuando habla de cumplimiento de pedidos, no dice «fulfillment» ni «disponibilidad de producto.» Dice: «el cliente me llama antes de que yo sepa que hay un problema,» «le prometo una fecha y tengo que renegociarla porque no vi venir el cuello de botella.»
El proveedor que entra a una reunión usando el lenguaje del director de planta —no el lenguaje de su propio catálogo de productos— construye credibilidad antes de hacer una sola demostración técnica. Y esa credibilidad es la que abre la puerta a las preguntas reales, que son las que permiten avanzar en el ciclo.
Para entender más sobre el contexto de mercado en el que opera este decisor, la inteligencia de mercado B2B en Latam para empresas de manufactura y logística ofrece un marco de referencia sobre las dinámicas sectoriales que condicionan sus prioridades de compra.
Cómo piensa un director de planta al evaluar un proveedor nuevo en México
La lógica de evaluación del director de planta no es lineal y no es completamente racional en el sentido económico clásico. Está mediada por experiencias previas, por la cultura organizacional de su empresa y por una serie de heurísticas que ha desarrollado para reducir el riesgo de decisiones que afectan directamente su operación.
El primer filtro es técnico: ¿esta persona entiende cómo funciona realmente una planta? No si conoce el sector en abstracto — si entiende la presión específica de operar una línea de producción con objetivos de eficiencia, con turnos rotativos, con proveedores de materia prima que no siempre cumplen y con un cliente final que tiene tolerancia cero a los retrasos. Si el primer contacto comercial no demuestra esa comprensión en los primeros veinte minutos, el director de planta ya tomó una decisión interna aunque siga en la reunión.
El segundo filtro es de riesgo operativo: ¿qué pasa si esto falla? No si funciona — si falla. La pregunta que organiza su evaluación no es «¿cuánto mejorará nuestra operación si funciona?» sino «¿cuánto daño nos causará si no funciona como prometieron?» Ese pensamiento condiciona su ritmo de decisión: prefiere un proceso de evaluación largo y riguroso a una implementación rápida con riesgo no evaluado.
El tercer filtro es relacional, pero no en el sentido que los equipos de ventas suelen interpretar. No es si le cayó bien el vendedor. Es si confía en que habrá un interlocutor técnico competente de ese proveedor disponible cuando haya un problema real, después de la firma, a las dos de la madrugada de un martes. La relación que le importa no es con el ejecutivo de cuenta: es con el equipo técnico que estará presente después del contrato.
Un aspecto que pocos equipos comerciales consideran: el director de planta también evalúa cómo gestiona el proveedor sus propias incertidumbres. Si le pregunta algo que el vendedor no sabe responder, la respuesta honesta —»no lo sé, lo consulto y te respondo esta semana»— genera más confianza que una respuesta improvisada que él detectará como inconsistente en la próxima reunión. Su tolerancia a la incertidumbre reconocida es alta. Su tolerancia a la improvisación presentada como certeza es prácticamente nula.
Lo que revela sobre su decisión lo que no dice en la reunión
Los equipos de ventas que trabajan con ciclos de 6 a 18 meses aprenden —generalmente de forma costosa— que las señales más informativas del proceso de decisión del director de planta no están en lo que dice, sino en lo que no dice, en las preguntas que no hace y en los comportamientos que tienen lugar entre reuniones.
Cuando un director de planta sale de una reunión sin hacer preguntas sobre la implementación, hay dos interpretaciones posibles: ya confía completamente o ya descartó. La diferencia es detectable: si confía, hace seguimiento rápido. Si descartó, el seguimiento se vuelve educado pero difuso. Los directores de planta mexicanos raramente dicen «no me interesa» en una reunión con un proveedor — la cultura organizacional y el protocolo institucional lo hacen difícil. Pero sí construyen distancia de forma sistemática: respuestas más cortas, plazos más largos para enviar información interna, delegación de la comunicación a un subordinado.
Cuando sí está avanzando, las señales son diferentes: empieza a incluir a otros actores en la conversación —su jefe de mantenimiento, su responsable de calidad, su gerente de planta en otro sitio— sin que el proveedor lo haya solicitado. Hace preguntas sobre casos de clientes específicos en su subsector, no sobre el portafolio general. Pide documentación técnica detallada que implicaría trabajo real de su parte revisar. Pregunta por referencias directas de empresas similares a la suya y solicita hablar con el director de operaciones de esa empresa, no solo con el equipo de ventas del proveedor.
Lo que no dice en una reunión también revela el estado del proceso interno de su organización. Si un director de planta que parecía convencido de repente ralentiza su ritmo de respuesta, lo más probable es que enfrente fricción interna —un área de compras que tiene otro proveedor preferido, un director financiero que cuestionó el presupuesto, una directriz corporativa que cambia las prioridades del trimestre. Esa fricción no la menciona porque siente que no debería ser problema del proveedor. Pero es exactamente el momento donde el proveedor que entiende el ciclo de compra industrial puede diferenciarse: ayudando a construir el argumento interno, anticipando las objeciones del comité de compras, aportando documentación que facilite la decisión hacia arriba.
El director de planta como perfil comprador industrial México es un decisor que valida más de lo que inicia, que frena más de lo que aprueba y que construye confianza de forma acumulativa a lo largo de meses, no en una reunión. Entender esa lógica no es una ventaja marginal para un equipo comercial B2B industrial en México. Es la diferencia entre un ciclo que avanza y uno que se estanca sin señales claras de por qué.
Para profundizar en cómo el material comercial que se usa en reuniones con este perfil puede alinearse con su lógica de decisión, el análisis sobre qué contenido usa realmente un vendedor industrial B2B en una reunión con un director de planta ofrece un punto de entrada concreto sobre la brecha entre lo que marketing produce y lo que ventas necesita en campo.
Preguntas frecuentes sobre el perfil comprador industrial México director de planta
¿En qué se diferencia el director de planta de otros decisores en una compra industrial compleja?
El director de planta es el validador técnico del ciclo, no el aprobador presupuestal. Tiene autoridad para vetar una solución pero no siempre para aprobarla unilateralmente. Su evaluación se centra en viabilidad operativa y riesgo de implementación, no en retorno financiero —esa lógica corresponde a otros actores del comité. Entender esa asimetría es fundamental para calibrar el mensaje y el momento correcto en el ciclo.
¿Qué tipo de contenido genera más credibilidad ante un director de planta antes de la primera reunión?
Contenido técnico con aplicación operativa específica: análisis de problemas reales de planta, comparativas de soluciones con parámetros que él puede verificar, casos documentados en su subsector con métricas operativas concretas. Lo que no genera credibilidad: contenido de tendencias globales sin aterrizaje operativo y material que lea como pieza de ventas con datos seleccionados para favorecer al proveedor.
¿Por qué los ciclos de venta con directores de planta en México duran más de lo esperado en la mayoría de los casos?
Por tres razones concurrentes: la evaluación técnica es rigurosa y no se acelera sin riesgo de rechazo, el proceso de validación interna involucra actores con agendas distintas que no siempre están alineados, y el director de planta tiene alta aversión al riesgo operativo. A eso se suma que la cultura organizacional en empresas industriales mexicanas suele priorizar el consenso institucional sobre la velocidad de decisión individual.
Conocer el perfil individual del director de planta como comprador técnico es el punto de partida para cualquier estrategia comercial que pretenda operar con precisión en ciclos de venta industrial largos en México. No como arquetipo de presentación, sino como retrato operativo que informa el mensaje, el momento y el formato de cada interacción a lo largo de un ciclo que puede extenderse año y medio. El equipo que entra a ese ciclo sin este nivel de comprensión llega con el mensaje equivocado al momento equivocado —y lo descubre cuando el deal ya no tiene remedio.
